Artykuł sponsorowany
Co decyduje o doborze technologii spawania przy dużych konstrukcjach stalowych
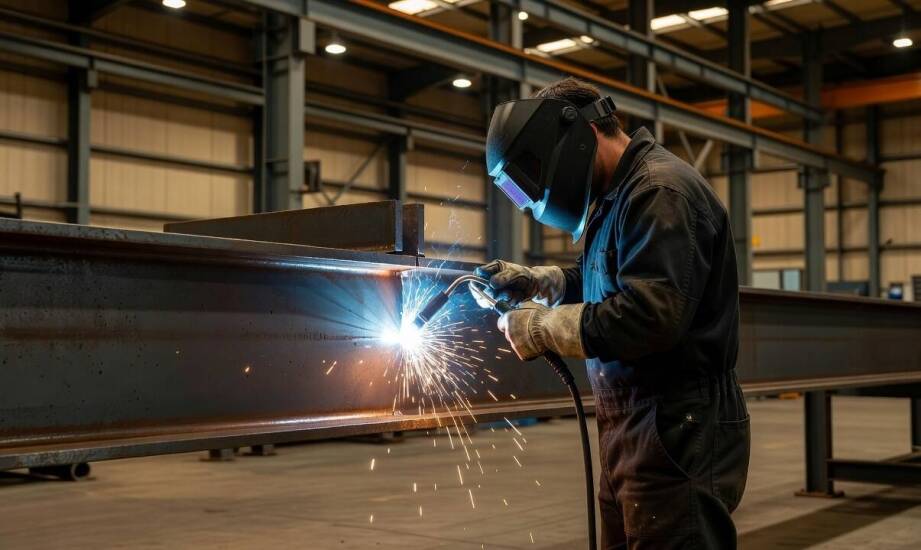
W dużych projektach przemysłowych decyzja o docelowej metodzie łączenia metali zapada jeszcze na wczesnym etapie planowania, na długo zanim rozpocznie się faktyczna produkcja. Wybór optymalnej technologii musi precyzyjnie uwzględniać geometrię detali, przewidywane warunki montażu oraz rygorystyczne wymagania odbiorowe. Tylko w ten sposób można zagwarantować pełną wytrzymałość mechaniczną i wieloletnią trwałość gotowego obiektu.
Jak grubość stali i jej gatunek zmieniają ukosowanie?
Grubość blachy warunkuje optymalny kształt rowka spawalniczego. Konkretne wartości zależą zawsze od wytycznych technologicznych w zatwierdzonych procedurach oraz od specyfiki spajanego stopu. Cienkie elementy można często łączyć na styk bez ukosowania, pod warunkiem zachowania odpowiedniego natężenia prądu i minimalnej szczeliny. Przy średnich grubościach, rzędu kilku milimetrów, nierzadko stosuje się jednostronne ukosowanie typu V. Z kolei masywne przekroje, typowe dla ciężkiego przemysłu, wymagają zazwyczaj ukosowania obustronnego w układzie X lub K. Taki zabieg znacząco zmniejsza objętość wprowadzanej spoiny, co bezpośrednio ogranicza groźne odkształcenia termiczne materiału.
Skład chemiczny bezpośrednio określa spawalność poprzez parametr równoważnika węgla. Przekroczenie pewnych wartości granicznych – co w przypadku niektórych popularnych stopów następuje na przykład wokół poziomu 0,42–0,45 – wymusza zastosowanie podgrzewania wstępnego. Temperaturę tego procesu zawsze dobiera się do gabarytów detalu, aby uniknąć nagłego hartowania struktury i zapobiec pęknięciom na zimno. Sam rodzaj złącza, niezależnie czy mowa o układzie doczołowym czy pachwinowym, modyfikuje dodatkowo kąt rowka i zalecany luz montażowy.
Kiedy wybrać MIG/MAG, TIG lub elektrodę otuloną?
Metoda MIG/MAG zapewnia wysoką wydajność stapiania drutu oraz głęboki przetop, dlatego doskonale sprawdza się w produkcji seryjnej elementów o znacznych gabarytach. Technikę TIG wybiera się z kolei w miejscach wymagających maksymalnej precyzji, absolutnej czystości metalurgicznej i świetnego wyglądu lica. Dotyczy to bardzo często pierwszej warstwy przetopowej w złączach krytycznych oraz pracy z rurociągami ze stali nierdzewnej. Klasyczna elektroda otulona pozostaje natomiast niezastąpiona podczas trudnych prac naprawczych. Dzięki brakowi butli z gazem osłonowym sprawdzi się ona w warunkach ograniczonego dostępu oraz na wietrznym placu budowy.
Wybór metody ściśle wiąże się także z wymuszoną pozycją kładzenia spoiny. Optymalna pozycja podolna gwarantuje najwyższą prędkość układania ściegów i najprostszą kontrolę płynnego jeziorka. Orientacje pionowe lub sufitowe drastycznie spowalniają tempo pracy, zwiększają ryzyko powstania pęcherzy i wymagają od wykonawcy ogromnego doświadczenia. Trudny dostęp do miejsca łączenia wymusza często planowanie symetrycznych sekwencji pracy. Odpowiednio ułożony plan działań redukuje wewnętrzne naprężenia resztkowe i minimalizuje ryzyko deformacji przestrzennej całej ramy.
Jak dokumentacja i kontrola porządkują cały proces?
Rygorystyczna produkcja przemysłowa opiera się na zatwierdzonych instrukcjach technologicznych, które wyrastają ze sformalizowanych procedur badawczych. Kompleksowe uprawnienia personelu weryfikuje się podczas państwowych egzaminów prowadzonych na podstawie aktualnych norm europejskich. Częstotliwość odnawiania takich uprawnień zależy od przyjętego w zakładzie schematu certyfikacji, wewnętrznych wytycznych jakościowych oraz wymogów konkretnego inwestora.
Każdy projekt uwzględnia również plan kontroli, który precyzuje dokładny zakres niezbędnych badań nieniszczących. O tym, czy wystarczy weryfikacja wizualna, czy konieczne będą zaawansowane testy penetracyjne, magnetyczno-proszkowe lub ultradźwiękowe, decyduje docelowa klasa wykonania konstrukcji. Wyższe kategorie nakładają znacznie surowsze wymagania wobec procedur testowych i uprawnień laborantów. W ten sposób zamawiający otrzymuje pełen zestaw certyfikatów potwierdzających integralność strukturalną obiektu przed jego finalnym posadowieniem.
Kluczowa rola planowania prac spawalniczych
Właściwy dobór osprzętu i parametrów prądowych wynika zawsze z fizycznej geometrii elementu, warunków montażowych oraz norm branżowych. Uwzględnienie tych czynników już na etapie sporządzania dokumentacji pozwala uniknąć kosztownych napraw na zaawansowanym etapie budowy. Solidne ułożenie harmonogramu prac przekłada się na bezpieczeństwo całego zakładu w trakcie wieloletniej eksploatacji pod obciążeniem.
Realizacja tak wymagających zleceń opiera się na stabilnym zapleczu wykonawczym i sprawdzonej logistyce. Jako firma WELD-PRO specjalizujemy się w obróbce metali, montażu instalacji technologicznych oraz prefabrykacji ciężkich elementów. Prowadząc różnorodne prace przemysłowe, w tym wielkogabarytowe spawanie konstrukcji stalowych w Elblągu czy montaż instalacji na terenie innych województw, bazujemy na rygorystycznym przestrzeganiu norm jakościowych i wieloletniej praktyce naszego personelu wykonawczego.
Kategorie artykułów
Polecane artykuły
Jakie korzyści oferuje indywidualna terapia w leczeniu uzależnień od narkotyków?
Indywidualna terapia w leczeniu uzależnień od narkotyków stanowi ważny element procesu zdrowienia osób. Spersonalizowane podejście terapeutyczne pozwala osobom z problemem lepiej zrozumieć swoje trudności oraz radzić sobie z emocjami i wyzwaniami. Usługi w leczeniu uzależnień obejmują różnorodne for
Kiedy warto rozważyć założenie niewidocznego aparatu na zęby?
Niewidoczne aparaty na zęby oferują wiele korzyści ortodontycznych dla pacjentów, co sprawia, że stają się one coraz bardziej popularne. Przede wszystkim zapewniają wysoki komfort noszenia, co pozwala na ich stosowanie przez dłuższy czas bez odczuwania dyskomfortu. Dodatkowo są estetyczne i nie rzuc