Artykuł sponsorowany
Jak przygotować model 3D i dokumentację, by obróbka CNC nie wymagała poprawek
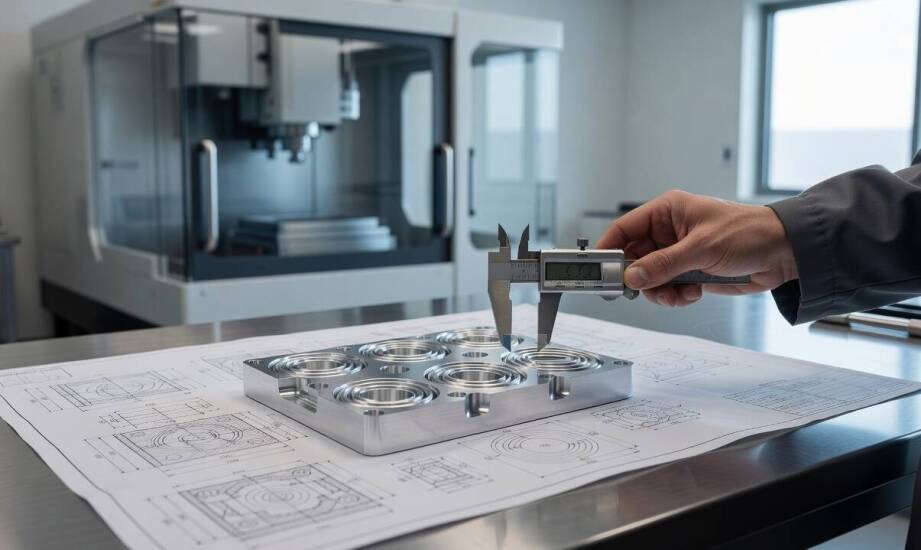
Model 3D stanowi podstawę procesu obróbki CNC. Sama geometryczna poprawność jednak nie wystarczy. Projekt musi uwzględniać ograniczenia maszyn, narzędzi i późniejszych operacji montażowych. W przeciwnym razie technolog napotyka wątpliwości wymagające poprawek, co opóźnia przygotowanie produkcji. Dobrze opracowany plik CAD odzwierciedla realia frezowania i toczenia już na etapie modelowania.
Ograniczenia geometrii komplikujące skrawanie
Wizualnie poprawny model 3D generuje błędy produkcyjne, jeśli pomija kwestie sztywności detalu i fizycznego dostępu frezu. Głębokie kieszenie często powodują ugięcie narzędzia i niepożądane drgania. Zjawisko to wynika z silnych naprężeń bocznych oddziałujących na długie trzpienie. Wartości graniczne, zazwyczaj szacowane na około 3–4 średnice frezu, zależą w praktyce od wybranego materiału, parametrów maszyny oraz rodzaju oprawki.
Ostre naroża wewnętrzne stanowią kolejną barierę technologiczną. Wymagają one promienia zaokrąglenia równego lub większego niż fizyczny promień narzędzia tnącego. Zazwyczaj rekomenduje się wartości rzędu 0,5–1 mm, ale ostateczny optymalny wymiar zawsze zależy od specyfiki obrabianego stopu metalu oraz używanych płytek skrawających.
Projektowanie zbyt cienkich ścianek stwarza ryzyko ich trwałej deformacji pod wpływem sił skrawania. Choć często przyjmuje się orientacyjną granicę około 0,8 mm dla metali, bezpieczna grubość zależy od właściwości mechanicznych detalu. Wibracje cienkich elementów obniżają jakość wykończenia powierzchni i mogą prowadzić do odrzucenia partii podczas kontroli jakości.
Trudne dojścia do zamkniętych wnęk wymuszają stosowanie specjalnych oprawek lub wielokrotnego przemocowywania detalu, co zwiększa ryzyko błędów pozycjonowania. Rozwiązaniem tych problemów jest stosowanie zasad projektowania DFM już na wczesnym etapie pracy z oprogramowaniem inżynierskim.
Bazy odniesienia i dokumentacja tolerancji
Definiowanie układu współrzędnych rozpoczyna się od wskazania powierzchni bazowych według restrykcyjnych zasad GD&T. Tworzy to jednoznaczną siatkę geometryczną dla wszystkich kolejnych operacji. Poprawne wyznaczenie baz eliminuje domysły dotyczące intencji konstruktora. Naddatki definiują grubość materiału pozostawionego do usunięcia, natomiast tolerancje określają ramy dopuszczalnych odchyleń geometrycznych.
Kompletny rysunek płaski stanowi obowiązkowe uzupełnienie cyfrowej bryły. Dokumentacja 2D musi zawierać informacje o chropowatości powierzchni, rodzajach gwintów oraz symbolach tolerancji kształtu i położenia. Elementy o wysokiej precyzji wymagają także uwag o obróbce cieplnej i wytycznych kontrolnych dla działu jakości.
Doświadczenie zakładów zajmujących się zaawansowaną obróbką metali, na przykładzie centrum produkcyjnego Instal Chemik, potwierdza, że przejrzysta dokumentacja zauważalnie skraca czas przygotowania procesu. Kiedy projektant wyraźnie oznacza bazy odniesienia, operator programuje maszynę bez konieczności odsyłania rysunków do weryfikacji.
Przygotowanie modelu pod kolejne etapy technologiczne
Detale opuszczające frezarkę rzadko stanowią ostateczny produkt i trafiają do kolejnych procesów. Przekazując elementy do spawania, konstruktor musi uwzględnić naddatki na odkształcenia termiczne. Wysoka temperatura łuku spawalniczego wprowadza naprężenia, które potrafią trwale odkształcić precyzyjnie wykonaną geometrię bazy.
Aplikacja powłok lakierniczych wymaga specyficznego podejścia do modelowania krawędzi i wnęk. Proces malowania proszkowego wyklucza ostre krawędzie oraz głębokie otwory nieprzelotowe, w których gromadzi się nadmiar materiału. Powierzchnie przeznaczone do równego powlekania powinny zachowywać możliwie jednolitą grubość na całym przekroju.
Późniejszy montaż mechaniczny wymusza zachowanie ścisłej współosiowości otworów oraz wysokiej płaskości płaszczyzn stykających się ze sobą. Spełnienie tych warunków tolerancji gwarantuje bezproblemowe pozycjonowanie komponentów w przyrządach montażowych i przyspiesza finalne składanie urządzeń.
Gotowość dokumentacji do uruchomienia produkcji
Przejrzysty technicznie pakiet plików zawiera prawidłowe promienie naroży, wykonalne głębokości kieszeni oraz szczegółowo opisane tolerancje kształtu. Dysponując takimi danymi, technolog wprowadza geometrię do środowiska CAM bez ryzyka błędnej interpretacji wymiarów krytycznych.
Współpraca z regionalnymi ośrodkami przemysłowymi dobrze ukazuje znaczenie precyzyjnej komunikacji. Firmy zlecające zewnętrzną obróbkę CNC w Koninie czy innych miastach z rozwiniętym zapleczem maszynowym oczekują szybkiego rozpoczęcia prac. Kompletna dokumentacja pozwala podwykonawcy na natychmiastowe zaplanowanie oprzyrządowania. Eliminacja poprawek na linii projektant-technolog zauważalnie przyspiesza start produkcji. Spełnienie wymogów warsztatowych już podczas projektowania sprawia, że detal trafia na halę produkcyjną zgodnie z pierwotnym harmonogramem.
Kategorie artykułów
Polecane artykuły

Jakie korzyści oferuje indywidualna terapia w leczeniu uzależnień od narkotyków?
Indywidualna terapia w leczeniu uzależnień od narkotyków stanowi ważny element procesu zdrowienia osób. Spersonalizowane podejście terapeutyczne pozwala osobom z problemem lepiej zrozumieć swoje trudności oraz radzić sobie z emocjami i wyzwaniami. Usługi w leczeniu uzależnień obejmują różnorodne for

Kiedy warto rozważyć założenie niewidocznego aparatu na zęby?
Niewidoczne aparaty na zęby oferują wiele korzyści ortodontycznych dla pacjentów, co sprawia, że stają się one coraz bardziej popularne. Przede wszystkim zapewniają wysoki komfort noszenia, co pozwala na ich stosowanie przez dłuższy czas bez odczuwania dyskomfortu. Dodatkowo są estetyczne i nie rzuc